

 Telefon
 Trimiteți e-mail
 WhatsApp

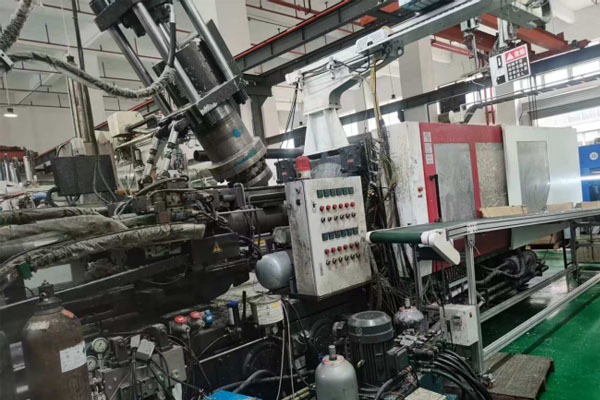
Ghid de procesare a turnării prin injecție HDPE: De la rășină la piesa finită
Amestec de HDPE de rezistență chimică şi rezistență la impact îl face ideal pentru rezervoare de combustibil, tăvi medicale și recipiente alimentare. Cu toate acestea, realizarea piese turnate de înaltă calitate necesită un control precis a trei faze cheie. Iată un ghid practic bazat pe 15 ani de experiență pe teren.
Faza 1: Pregătirea materialelor
1. Selecția rășinii
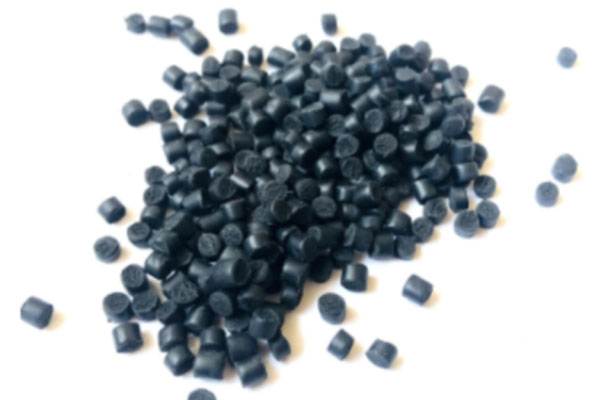
● Alimente/Clasă medicalăSpecificați clasele conforme cu FDA (de exemplu, ExxonMobil HD7705)
● IndustrialUtilizați rășini stabilizate UV (de exemplu, Chevron HDPE 5502) pentru aplicații exterioare
2. Protocol de uscare
● Temperatură: 65-80°C (149-176°F)
● Timp: 2-3 ore (critic - HDPE-ul neuscat provoacă bule și linii de sudură slabe)
● Umiditate țintă:
Sfat profesionistDepozitați pungile de rășină deschise în recipiente etanșe cu desicant.
Faza 2: Setările mașinii
| Parametru | Interval optim | Efectul abaterii |
| Temperatura de topire | 190-230°C (374-446°F) | |
| >230°C: Degradare, miros | ||
| Temperatura mucegaiului | 40-60°C (104-140°F) | |
| >60°C: Timp de ciclu extins | ||
| Viteza de injecție | Mediu-Înalt (85-95%) | Viteză redusă: Urme de curgere |
| Mențineți presiunea | 50-70% din injecție | Insuficient: Urme de chiuvetă |
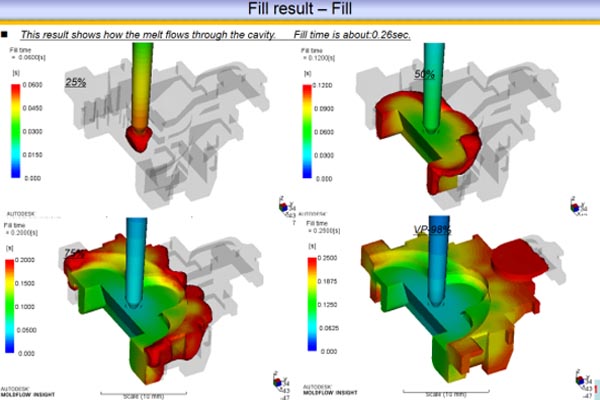
(Temperatură scăzută + viteză mică = urme de curgere; Temperatură ridicată + presiune mare = suprafețe netede)
Faza 3: Elemente esențiale ale proiectării matrițelor
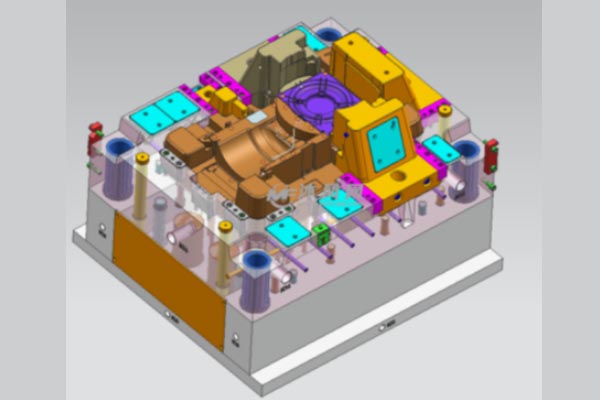
1. Grosimea peretelui
● Minim: 1,5 mm (0,059")
● Ideal: 2,5-3,5 mm (0,098-0,138")
● 6 mm? Folosiți turnare cu gaz pentru a preveni chiuveta
2. Compensarea pierderilor
Standard: 1,5-4% (variază în funcție de grad)
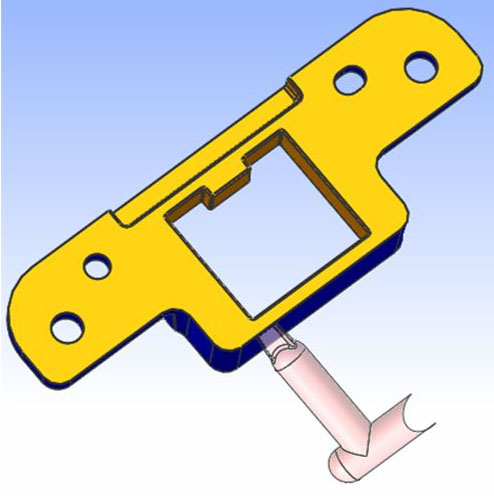
3. Proiectarea porții
● Porți directe pentru piese groase (>4 mm)
Depanare: 3 dintre cele mai critice probleme
Problema 1: Deformare
● Cauză principală: Rate de răcire neuniforme
● Remediere:
Creșteți temperatura matriței la peste 50°C
Adăugați canale de răcire conformale (reducere a timpului de ciclu cu 5-15%)
Problema 2: Linii de sudură fragile
● De ce: Materialul se răcește prea repede în punctele de îmbinare
● Soluții:
Creșterea temperaturii de topire cu 10-15°C
Relocați porțile pentru a minimiza întâlnirea fronturilor de curgere
Problema 3: Lipirea în mucegai
● Listă de verificare:
Lustruirea matriței până la finisajul SPI-A3 (Ra ≤0,2 μm)
Aplicați demulant (de exemplu, spray PTFE) la fiecare 500 de cicluri
Verificați unghiurile de înclinare: minimum 1° (2° pentru suprafețe texturate)
Concluzie cheie:
Versatilitatea HDPE este deblocată prin procesare disciplinată. Controlul se bazează pe trei piloni—uscăciune a materialului, temperaturi precise și proiectare a matriței cu contracție atentă—pentru a evita 80% din problemele de producție. Pentru proiecte complexe, colaborați cu experți în scule care înțeleg modul în care cristalinitatea HDPE afectează performanța piesei finale.
Dacă vă putem fi de folos în proiectul dumneavoastră, sunați-ne la +86 177 2234 8956 sau folosiți Formularul nostru de contact.