

 Telefon
 Odeslat e-mail
 WhatsApp

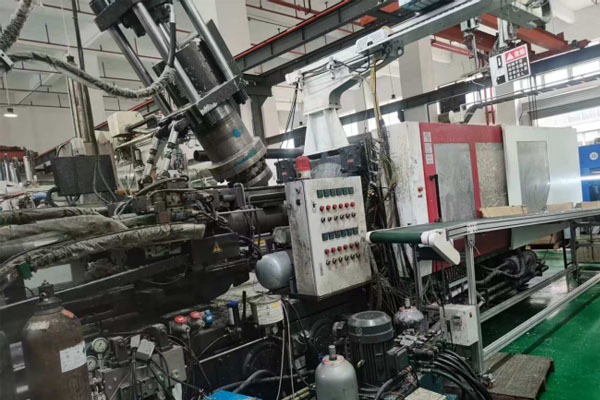
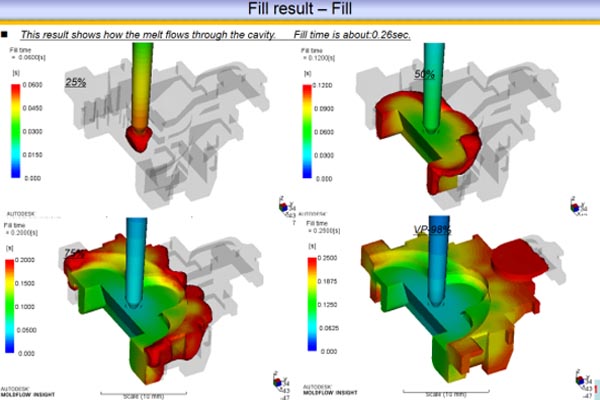
Průvodce zpracováním vstřikování HDPE: Od pryskyřice k hotovému dílu
Směs HDPE chemická odolnost a odolnost proti nárazu je ideální pro palivové nádrže, lékařské tácy a nádoby na potraviny. Nicméně dosažení vysoce kvalitní lisované díly vyžaduje přesné ovládání tří klíčových fází. Zde je praktický průvodce založený na 15 letech zkušeností z praxe.
Fáze 1: Příprava materiálu
1. Výběr pryskyřice
● Potraviny/lékařské výrobkyUveďte jakostní třídy splňující normy FDA (např. ExxonMobil HD7705)
● PrůmyslovýPro venkovní použití používejte UV stabilizované pryskyřice (např. Chevron HDPE 5502).
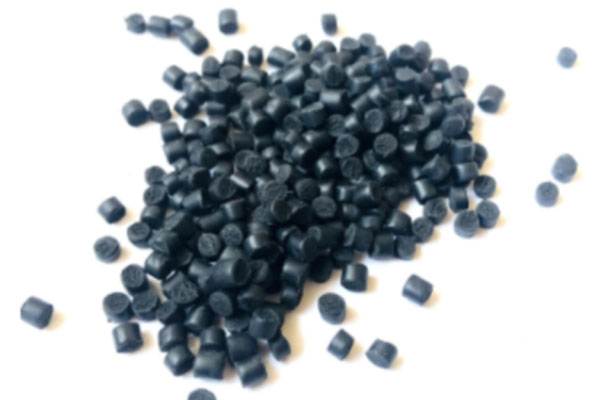
2. Protokol sušení
● Teplota: 65–80 °C (149–176 °F)
● Doba: 2–3 hodiny (kritické – nevysušený HDPE způsobuje bubliny a slabé svarové linie)
● Cílová vlhkost:
Pro TipOtevřené sáčky s pryskyřicí skladujte v uzavřených nádobách s vysoušedlem.
Fáze 2: Nastavení stroje
| Parametr | Optimální rozsah | Vliv odchylky |
| Teplota taveniny | 190–230 °C (374–446 °F) | |
| >230 °C: Degradace, zápach | ||
| Teplota formy | 40–60 °C (104–140 °F) | |
| >60 °C: Prodloužená doba cyklu | ||
| Rychlost vstřikování | Středně vysoká (85–95 %) | Nízká rychlost: Značky průtoku |
| Udržujte tlak | 50–70 % injekce | Nedostatečné: Stopy po dřezu |
(Nízká teplota + pomalá rychlost = stopy po průtoku; Vysoká teplota + vysoký tlak = hladké povrchy)
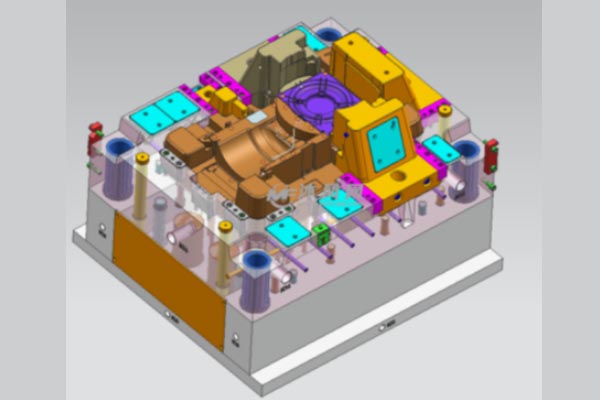
Fáze 3: Základy návrhu forem
1. Tloušťka stěny
● Minimálně: 1,5 mm (0,059")
● Ideální: 2,5–3,5 mm (0,098–0,138")
● 6 mm? Použijte plynové lití, abyste zabránili propadnutí
2. Kompenzace smrštění
Standardní: 1,5–4 % (liší se podle stupně)
3. Návrh brány
● Přímé vtokové otvory pro silné díly (>4 mm)
Řešení problémů: 3 nejzávažnější problémy
Problém 1: Deformace
● Příčina: Nerovnoměrná rychlost chlazení
● Oprava:
Zvyšte teplotu formy na 50 °C+
Přidání konformních chladicích kanálů (zkrácení doby cyklu o 5–15 %)
Problém 2: Křehké svarové linie
● Proč: Materiál v místech spojování chladne příliš rychle
● Řešení:
Zvyšte teplotu tání o 10–15 °C
Přemístěte brány, abyste minimalizovali setkávání front proudění
Problém 3: Zalepení ve formě
● Kontrolní seznam:
Vyleštění formy na povrchovou úpravu SPI-A3 (Ra ≤0,2 μm)
Aplikujte separační prostředek do formy (např. PTFE sprej) každých 500 cyklů
Ověřte úhly úkosu: minimálně 1° (2° pro texturované povrchy)
Klíčové ponaučení:
Všestrannost HDPE se odemyká díky disciplinovanému zpracování. Ovládejte tři pilíře –suchost materiálu, přesné teploty a konstrukce forem s ohledem na smrštění—aby se předešlo 80 % problémům ve výrobě. U složitých projektů spolupracujte s odborníky na nástroje, kteří rozumí tomu, jak krystalinita HDPE ovlivňuje výkon finálního dílu.
Pokud vám s vaším projektem můžeme pomoci, zavolejte nám na číslo +86 177 2234 8956 nebo použijte náš kontaktní formulář.